

粉末冶金真空烧结炉是如何完成“脱脂”与“致密化”的?
- 来源: 天津博纳热
- 时间: 2026-10-29
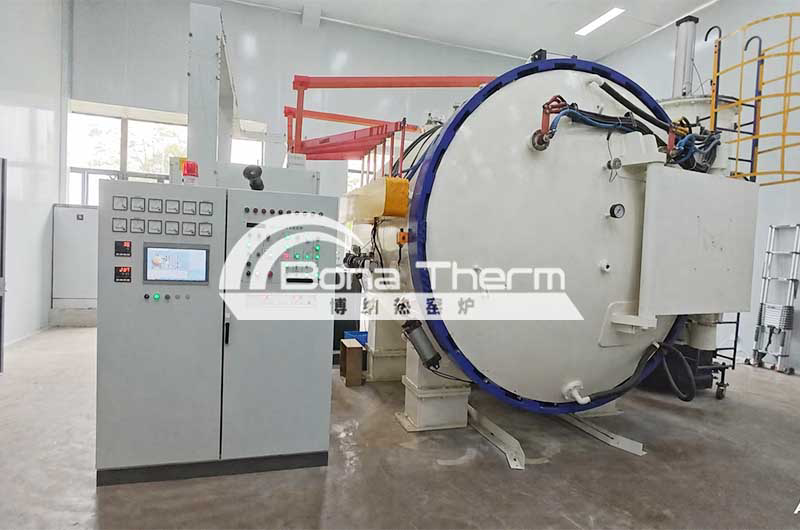
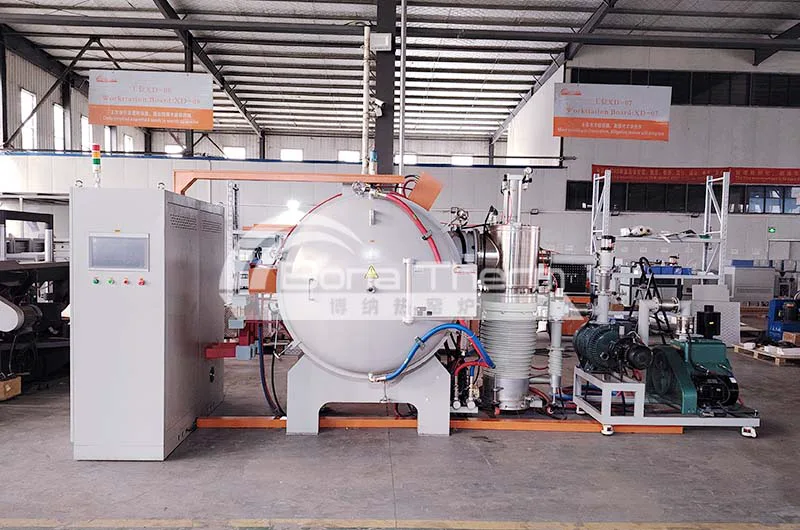
MIM(金属粉末注射成形)真空烧结炉是MIM工艺链中的核心热工装备,它将在真空或可控气氛下进行的脱脂与烧结两道关键工序集成于一体,直接决定了最终零件的密度、力学性能与尺寸精度。
真空环境的核心作用
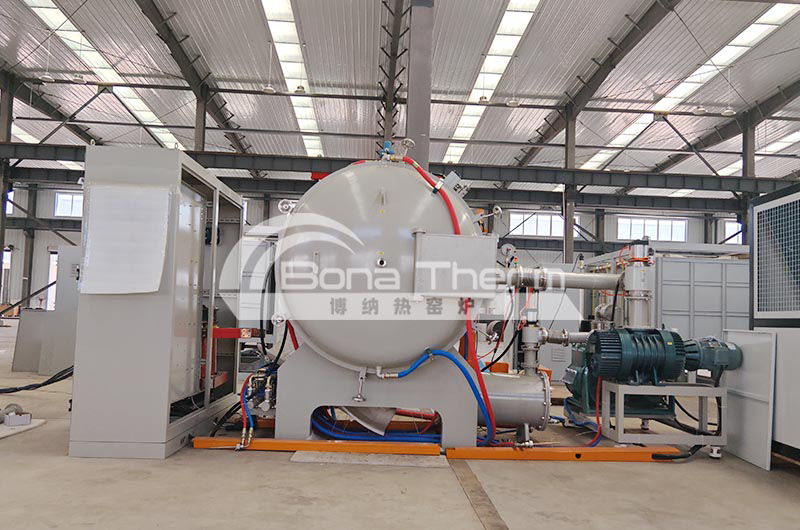
防止氧化:金属粉末(尤其是钛、不锈钢等)在高温下极易氧化,真空(或惰性气氛)排除了氧气,保护金属不被污染。
辅助脱脂:真空环境有助于降低粘结剂分解产物的分压,促使其从坯体中排出,并防止挥发物二次污染炉膛。
实现高致密化:真空烧结时,坯体内部残留的气体易被排出,有利于孔隙收缩和消除,烧结密度可达理论密度的95%–100%。
精确调控气氛:针对某些易挥发合金元素(如锰、铬),可通过分压烧结(充入微量惰性气体)来抑制其挥发,稳定产品成分。
第一阶段:脱脂——分级去除粘结剂
MIM生坯的脱脂并非一步完成,通常采用梯度热脱脂,在不同温度区间分别去除不同组分的粘结剂。一个典型的多区段热脱脂程序可能包括:
低温区(约200°C–350°C):分解并去除低熔点组分(如聚醛树脂主链)。
中温区(约350°C–450°C):进一步去除残留的碳氢化合物,控制残碳量。
气氛辅助:在特定阶段引入氢气或惰性气体进行表面还原或除碳,为烧结准备洁净的金属表面。
真空泵系统持续抽气,将挥发的粘结剂抽出炉腔,并通过捕集系统冷凝收集,以保护炉内元件和真空泵。
第二阶段:烧结——粉末颗粒的冶金结合
脱脂完成后,炉温继续升高至烧结温度。对于不锈钢、钛合金等常见MIM材料,烧结温度通常在1200°C–1400°C范围,高端设备最高工作温度可达1600°C甚至更高。
烧结颈形成与孔隙球化:粉末颗粒间通过原子扩散形成“烧结颈”,连通孔隙逐渐球化并收缩。
显著收缩与致密化:MIM的烧结收缩率通常高达10%–20%(线收缩),对工艺控制精度提出了极高要求。
性能跃升:致密化完成后,材料的力学性能(强度、延性、硬度)得到根本性改善。
关键工艺控制要素
温度均匀性:真空炉缩小热区容量并结合多区独立控温,温度均匀性可达±1K级别,这对于控制MIM零件的不均匀收缩至关重要。
定向气流脱脂:通过层流工艺气体将挥发的粘结剂迅速带离坯体表面,防止其重新沉积造成污染或变形。
快速冷却:烧结完成后按工艺要求控制冷却速率,以优化微观组织、缩短生产周期。
应用领域:从精密小件到高端负载部件
真空烧结炉的应用体现在材料体系上,几乎覆盖了所有MIM常用金属材料:不锈钢(316L、17-4PH等)、铁基合金、钛及钛合金、镍合金、钨合金(高比重合金)、硬质合金以及磁性材料等。以下按终端行业归纳其典型应用。
汽车工业(含新能源汽车)
MIM真空烧结炉适用于制造几何形状复杂、批量大的中小型精密零件,典型产品包括点火控制部件、涡轮压缩转子、引擎与动力总成零件、感应部件、刹车装置零件等。在新能源汽车快速发展的背景下,对轻量化、高精度金属零件的需求进一步拉动了MIM烧结设备的应用。
医疗器械
医疗领域对零件的洁净度、生物相容性和几何精度要求极高,真空烧结炉的气氛纯净性和精确控温能力使其成为首选。典型应用包括牙齿矫形托槽、外科植入装置(如脊柱固定件、活体取样钳等),材料以钛合金和不锈钢为主。
电子与精密制造
适用于手机、笔记本电脑等消费电子产品中的小型复杂金属结构件和功能件。MIM零件能够显著减少后续组装工序,帮助量产产品降低组装时间与成本。此外,也用于精密机械中的小型高精度部件。
其他工业领域
包括硬质合金刀具/模具、多孔过滤材料、稀土永磁材料、陶瓷材料的烧结,以及金刚石工具的烧结(焊接) 等。
MIM真空烧结炉的工作原理可概括为:在真空/可控洁净气氛下,通过程序化的梯度热脱脂彻底清除粘结剂,随后在高温下驱动粉末颗粒间冶金结合与高度致密化,同时以精确的气氛与温度控制保障零件的尺寸一致性和材料性能。 其应用则紧密围绕MIM工艺“复杂形状 + 高精度 + 大批量”的优势,深度渗透到汽车、医疗、电子等对小型精密金属零件有刚性需求的行业。
-
下一篇没有了